Istruzioni per il processo di produzione delle molle a balestra: foratura per il fissaggio dei distanziali del paraurti (Parte 4)
1. Definizione:
Utilizzo di punzonatrici e attrezzature specifiche per praticare fori nelle posizioni designate per il fissaggio di tamponi antivibrazione/distanziatori paraurti su entrambe le estremità della barra piatta in acciaio armonico. Generalmente, esistono due tipi di processi di punzonatura: punzonatura a freddo e punzonatura a caldo.
2. Applicazione:
Alcune foglie con occhiature e altre foglie.
3.1. Ispezione prima della punzonatura
Prima di forare, verificare il marchio di qualificazione del processo precedente delle barre piatte a molla, che devono essere conformi. Allo stesso tempo, controllare le specifiche delle barre piatte a molla; solo se soddisfano i requisiti del processo, si può procedere con la foratura.
3.2.Regolare gli utensili di posizionamento
Come mostrato nella Figura 1 qui sotto, praticare fori ellittici all'estremità delle barre piatte della molla. La punzonatura viene eseguita posizionando il foro centrale e regolando l'utensile di posizionamento in base alle dimensioni di L', B, a e b.
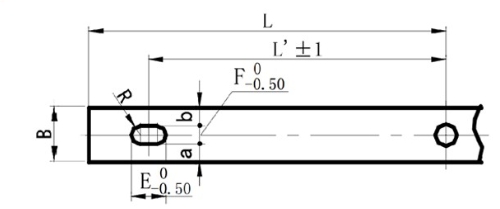
(Figura 1. Schema di posizionamento per la punzonatura di un foro ellittico terminale)
Come mostrato nella Figura 2 qui sotto, praticare dei fori circolari all'estremità delle barre piatte della molla. La punzonatura viene eseguita posizionando il foro centrale e regolando l'utensile di posizionamento in base alle dimensioni di L' e B.
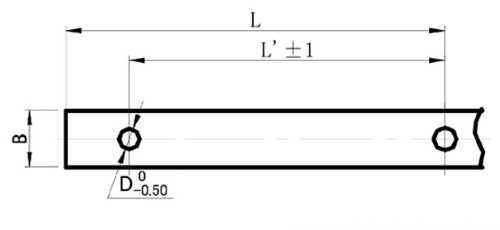
(Figura 2. Schema di posizionamento per la punzonatura di un foro circolare terminale)
3.3. Selezione della punzonatura a freddo, della punzonatura a caldo e della foratura
3.3.1Applicazione della punzonatura a freddo:
1) Se lo spessore della barra piatta della molla t<14mm e il diametro del foro è maggiore dello spessore t della barra piatta in acciaio per molle, è adatta la punzonatura a freddo.
2) Se lo spessore della barra piatta in acciaio armonico è t≤9mm e il foro è ellittico, è adatta la punzonatura a freddo.
3.3.2. Applicazioni della punzonatura e foratura a caldo:
Punizione a caldoo fori di perforazione possono essere utilizzati per barre piatte in acciaio per molle non adatte alla punzonatura a freddo. Durantepunzonatura a caldo, la temperatura di riscaldamento deve essere controllata tra 750 e 850 ℃ e la barra piatta di acciaio è di colore rosso scuro.
Durante la punzonatura, il primo pezzo di barra piatta in acciaio armonico deve essere ispezionato. Solo se supera questa prima ispezione, si può procedere alla produzione in serie. Durante l'operazione, è necessario prestare particolare attenzione affinché la matrice di posizionamento non si allenti o si sposti, altrimenti le dimensioni di posizionamento supereranno l'intervallo di tolleranza, con conseguente produzione di lotti di prodotti non conformi.
Le barre piatte in acciaio armonico forate devono essere impilate ordinatamente. È vietato disporle a caso, in modo da evitare ammaccature superficiali. Devono essere apposti i segni di qualificazione per l'ispezione e incollate le schede di trasferimento del lavoro.
4. Norme di ispezione:
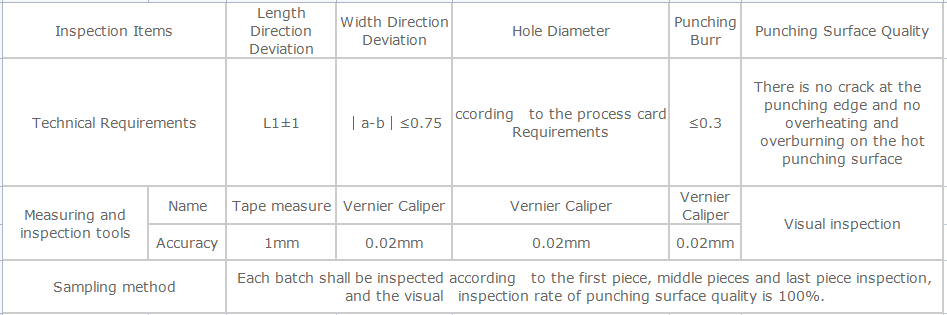
Misurare i fori secondo le Figure 1 e 2. Gli standard di controllo per la punzonatura e la foratura sono riportati nella Tabella 1 sottostante.
Data di pubblicazione: 27 marzo 2024


